Artykuł sponsorowany
W starszych elektrodrążarkach ZAP BP — jak rozpoznać niepasujące filtry i materiały eksploatacyjne
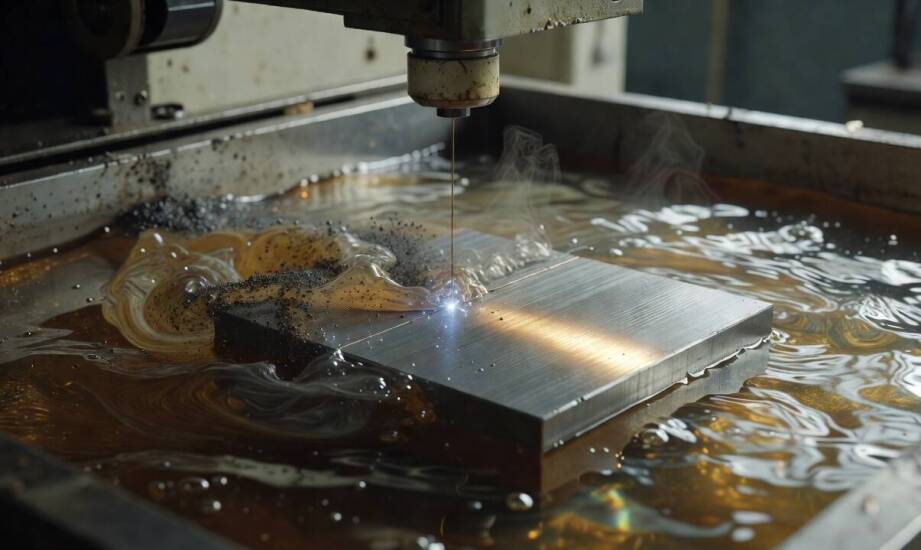
Starsze elektrodrążarki nadal wykonują precyzyjną obróbkę w wielu polskich narzędziowniach, wytwarzając skomplikowane formy wtryskowe oraz wykrojniki. Technologia obróbki elektroerozyjnej pozwala na wycinanie detali z najtwardszych stopów, jednak wymaga utrzymania idealnych warunków środowiska roboczego. Upływ lat sprawia, że układ cyrkulacji cieczy dielektrycznej staje się coraz bardziej wrażliwy na wszelkie zanieczyszczenia oraz nieodpowiednio dobrane materiały eksploatacyjne. Wyeksploatowane podzespoły tracą fabryczną szczelność i moc, co bezpośrednio przekłada się na mniejszy margines błędu w procesie drążenia. Wieloletnie maszyny wymagają znacznie ostrzejszego rygoru w zakresie czystości chłodziwa niż nowoczesne, zautomatyzowane centra obróbcze.
Przeczytaj również: Wyspa Skiathos
Wpływ wyeksploatowania podzespołów na proces obróbki
Postępująca degradacja układu prowadzenia oraz starzenie się pomp hydraulicznych zmuszają operatorów do zmiany podejścia podczas rutynowego serwisu. Spadek ciśnienia roboczego utrudnia prawidłowe wypłukiwanie urobku ze szczeliny iskrowej, przez co cząstki oderwanego metalu pozostają w obszarze roboczym. Zaleganie produktów erozji poważnie zakłóca stabilność wyładowań i prowadzi do powstawania szkodliwych zwarć między elektrodą a materiałem. Sytuacja ta wymusza na zakładach stosowanie czystszego medium roboczego oraz częstszą weryfikację filtrów. Utrzymanie odpowiednich parametrów dielektryka w dużym stopniu rekompensuje mechaniczne niedoskonałości przestarzałych obwodów hydraulicznych.
Przeczytaj również: Grecja – klasztory zawieszone w powietrzu
Kolejnym sygnałem ostrzegawczym jest zmiana parametrów pracy widoczna na elementach gotowych. Objawy wskazujące na problem z przepustowością obejmują drgania w szczelinie iskrowej, nadmierne gromadzenie się szlamu w zbiorniku głównym oraz wyraźne pogorszenie jakości obrabianej powierzchni. Przeciążony lub zbyt restrykcyjny wkład filtrujący nie nadąża za obiegiem wymuszanym przez maszynę. Taki stan rzeczy błyskawicznie podnosi temperaturę cieczy i zwiększa ryzyko termicznego uszkodzenia detalu. Regularna analiza przepustowości mat z włókniny ułatwia wychwycenie tych anomalii na bardzo wczesnym etapie. Zgodnie z powszechnymi wytycznymi technologicznymi, olej stosowany w starszych maszynach wgłębnych wymaga bezwzględnej wymiany po przepracowaniu około 1500 godzin.
Przeczytaj również: Jak ubiegać się o należne odszkodowanie za wypadek przy pracy?
Zgodność filtrów i elektrod w poszczególnych modelach
Modele maszyn takie jak BP-91D, BP-95D oraz seria BP-2000D charakteryzują się specyficzną budową układów drutowych i wgłębnych. Taka architektura narzuca stosowanie precyzyjnie dobranych wkładów do oczyszczania chłodziwa. Klasyczne urządzenia z linii ZAP BP Kutno współpracują optymalnie z elementami serii WE 325-W, pod warunkiem rygorystycznego przestrzegania harmonogramu konserwacji. Właściwa przepuszczalność papieru lub włókniny gwarantuje zachowanie odpowiedniego ciśnienia strumienia płuczącego. Zbyt gęsty materiał filtracyjny zauważalnie dławi przepływ płynu i zmusza operatora do spowolnienia całego cyklu produkcyjnego. Z kolei zbyt luźna struktura przepuszcza drobiny metalu z powrotem do strefy cięcia.
Sama deklaracja zgodności na etykiecie nie zapewnia stabilnej pracy w wyeksploatowanym parku maszynowym. Właściwości cienkiego drutu molibdenowego czy miedzianego w otulinie ocenia się na podstawie realnego zachowania łuku elektrycznego. Praktyka pokazuje, że specjaliści z firmy Transcorn dobierają parametry chłodziwa oraz filtry bezpośrednio pod stopień zużycia prowadnic. Każdy wprowadzony podzespół musi bezbłędnie korespondować z aktualnymi możliwościami hydraulicznymi sprzętu. Nawet najwyższej klasy żywica kationitowa do dejonizacji nie ustabilizuje przewodności, jeśli obwód pozostanie zabrudzony resztkami przestarzałej chemii technicznej.
Utrzymanie wieloletniego sprzętu elektroerozyjnego w ciągłym ruchu wymaga postrzegania obwodu jako systemu naczyń połączonych. Modyfikacja zaledwie jednego parametru błyskawicznie oddziałuje na precyzję drążenia w całym układzie. W przypadku starszych konstrukcji kluczem do zachowania opłacalności produkcji jest unikanie przypadkowych zamienników i monitorowanie przepustowości rur.
Firma Transcorn z Olsztyna dostarcza zweryfikowane części zamienne oraz środki chemiczne, pomagając narzędziowniom w utrzymaniu optymalnych warunków pracy klasycznych obrabiarek.
Polecane artykuły

Kompleksowe usługi przenoszenia maszyn – co obejmuje oferta?

Jak wybrać idealny nóż myśliwski do wypraw survivalowych?

Jakie są najnowsze trendy w zajęciach grupowych w centrum fitness?
