Artykuł sponsorowany
Jak gatunek drewna i klejone elementy zmieniają pracę używanej szlifierki
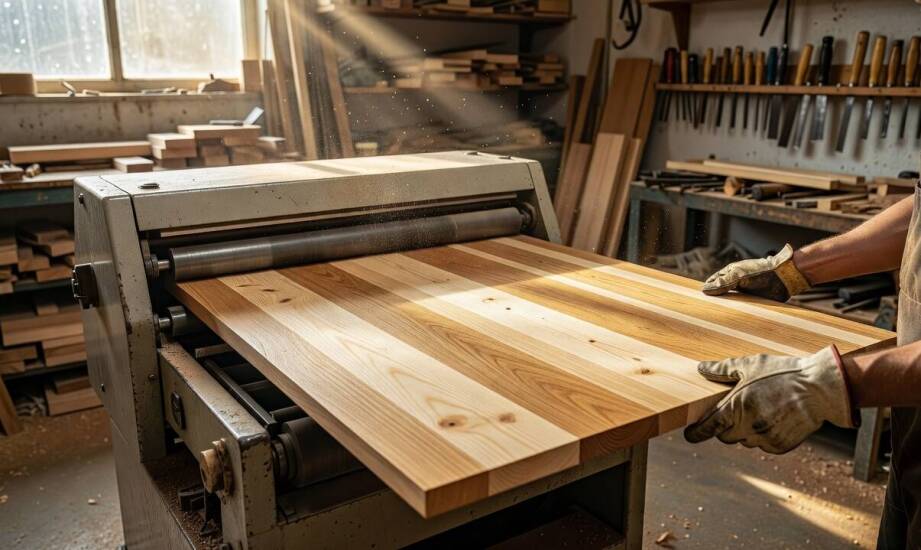
W małej stolarni pojedyncza maszyna robocza często musi obsłużyć w bardzo krótkim czasie zarówno lite drewno miękkie, materiały twarde, jak i zróżnicowane elementy klejone. Operator zmienia poddawany obróbce materiał bez całkowitego przezbrajania stanowiska, licząc na powtarzalny stan powierzchni przed ostatecznym lakierowaniem. Prawidłowa ocena właściwości surowca pozwala uniknąć wielu powszechnych błędów warsztatowych.
Przeczytaj również: Wizja przyszłości kopalni węglowych
Różnice wynikające z gęstości i układu włókien
Sosna, świerk lub modrzew mają stosunkowo niską gęstość oraz luźniejszy układ włókien. Taka struktura ułatwia odprowadzanie pyłu, ale wymaga zastosowania otwartych materiałów ściernych, które nie zaklejają się żywicą. Większa twardość materiału bezpośrednio zwiększa tarcie i temperaturę styku, dlatego dąb czy jesion narzucają zupełnie inny reżim pracy. Nadmierny nacisk lub zbyt szybki posuw prowadzi w przypadku twardych gatunków do powstawania przypaleń. Trwałe uszkodzenie termiczne wierzchniej warstwy dyskwalifikuje detal przed etapem woskowania lub bejcowania.
Przeczytaj również: Suwalskie złoża metali
Sposób prowadzenia elementu roboczego względem układu słojów determinuje ostateczną gładkość krawędzi. Szlifowanie w poprzek słojów bardzo często powoduje mikroskopijne poderwanie włókien. Ruch materiału równolegle do ułożenia włókien skutecznie zapobiega wyrywaniu drobnych fragmentów drewna. Płynne przesuwanie detalu przez pole robocze chroni dodatkowo maszynę przed miejscowym kumulowaniem się ciepła. Odpowiednia technika pracy eliminuje problem widocznych zarysowań poprzecznych po nałożeniu powłok transparentnych.
Przeczytaj również: Najbardziej dochodowe działy przemysłu chemicznego
Odpowiednio skonfigurowane szlifierki do drewna używane pozwalają operatorowi na bieżącą korektę parametrów bez zatrzymywania całego cyklu produkcyjnego. Zbyt silny nacisk trzewika na twardym gatunku wywołuje powtarzalne smugi, a z kolei zbyt słaby docisk na miękkiej desce nie usuwa śladów po strugarce. Stopniowa zmiana gradacji papieru ściernego od P80 do P180 wygładza obrabianą powierzchnię bez pozostawiania głębokich zarysowań. Sprawna regulacja prędkości posuwu pozwala precyzyjnie dopasować tempo ścierania do aktualnej wilgotności konkretnej partii materiału.
Praca z elementami klejonymi i wymagania wobec maszyny
Obróbka klejonki oraz formatek łączonych narzuca odmienny reżim technologiczny niż praca z tradycyjną, litą deską. Zaschnięte spoiny klejowe wykazują z reguły wyższą twardość niż otaczający je materiał naturalny. Powoduje to nierównomierne zużycie pasa ściernego oraz ryzyko powstawania mikroskopijnych zagłębień w obrębie samych połączeń. Zbyt mocne wypolerowanie powierzchni drewna znacznie pogarsza późniejsze wiązanie lakierów i bejc. Niedostateczne zeszlifowanie wypływek kleju uwidacznia się natychmiast w postaci jasnych plam podczas pierwszego etapu malowania.
Płynna praca przy mocno zróżnicowanym asortymencie wymaga przemyślanego wyposażenia głównego warsztatu. Zaawansowana regulacja docisku trzewika oraz zmienna prędkość posuwu odczuwalnie minimalizują wibracje ramy nośnej. Skuteczny system odciągu wiórów zapobiega z kolei błyskawicznemu zapychaniu się ziarna ściernego resztkami rozgrzanego kleju stolarskiego. Mechanizmy umożliwiające szybką wymianę pasów skracają czas przestoju pomiędzy obróbką dębowych trepów schodowych a szlifowaniem miękkich, sosnowych frontów meblowych.
Przedsiębiorstwo INTERPART Aleksander Tybora od wielu lat dostarcza profesjonalne wyposażenie obróbcze wspierające produkcję w małych zakładach stolarskich. Elastyczność bazy technologicznej ułatwia realizację różnorodnych zleceń bez konieczności ciągłego przezbrajania całego parku maszynowego. Na rynku wtórnym powszechnie poszukuje się urządzeń z możliwością płynnej regulacji parametrów, które ułatwiają codzienną obróbkę drewna litego oraz klejonego. Dostosowanie maszyny do bieżących potrzeb decyduje o stabilności całego procesu technologicznego.
Wiek samego urządzenia ma ostatecznie znacznie mniejsze znaczenie niż jego bezpośrednia kompatybilność ze specyfiką danego zakładu produkcyjnego. Starsza maszyna wyposażona w precyzyjną regulację docisku zapewnia lepsze rezultaty przy różnorodnym asortymencie niż prosta, nowa jednostka pozbawiona tego rodzaju przydatnych funkcji. Świadome sterowanie temperaturą szlifu, uwzględnienie kierunku układu włókien oraz kontrolowanie spoin w elementach klejonych pozwalają na powtarzalne przygotowanie surowca. Trafna decyzja inwestycyjna zawsze opiera się na szczegółowej analizie codziennego obciążenia roboczego oraz najczęściej przetwarzanych gatunków tarcicy.
Polecane artykuły

Kompleksowe usługi przenoszenia maszyn – co obejmuje oferta?

Jak wybrać idealny nóż myśliwski do wypraw survivalowych?

Jakie są najnowsze trendy w zajęciach grupowych w centrum fitness?
